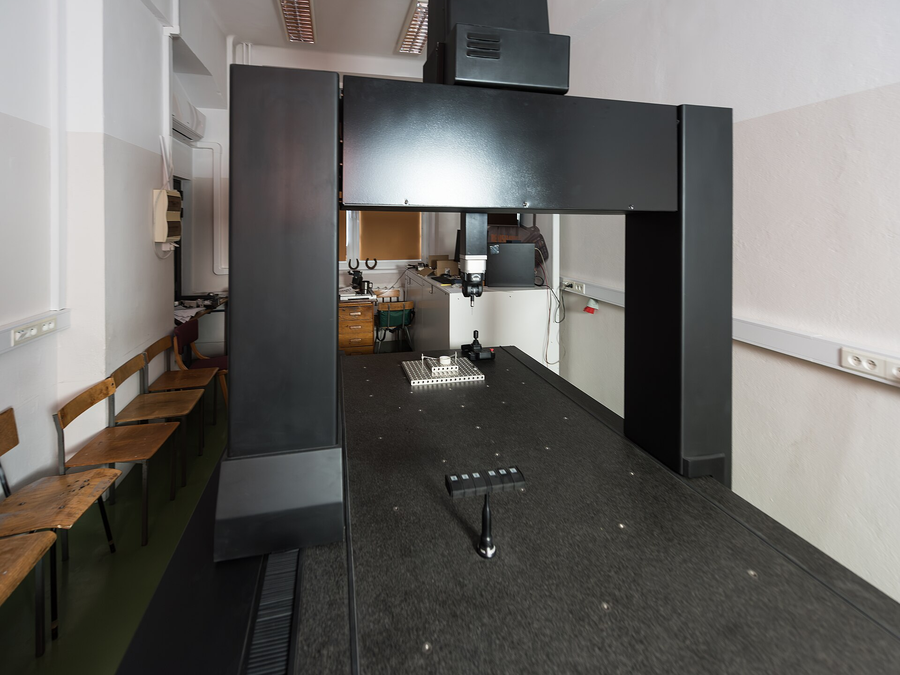
桥式结构,测量范围700至1200毫米,配扫描测头,用于铸件首件检验、模具型腔与工装检具的尺寸验证。
| 结构形式 | 移动桥式 / 固定桥式 |
| 测量范围 | 700×1000×600 mm 至 1200×2000×800 mm |
| 示值误差 | MPEe = 1.8 + L/350 μm(按机型) |
| 测头系统 | 接触式扫描测头,可换星形测针 |
| 控制系统 | 伺服驱动,含温度补偿 |
| 软件功能 | 尺寸、形位公差、曲面扫描、SPC 数据导出 |
| 气源要求 | 0.4 - 0.6 MPa,露点≤-20℃ |
| 环境要求 | 20±2℃,温度梯度≤1℃/h |
铸件尺寸检测的难点在于基准。毛坯面本身有拔模斜度与变形,直接以毛坯面建立基准,测出的数据没有比较意义。正确做法是先确定加工基准或工艺基准,必要时制作专用检具或采用扫描拟合,把基准问题在测量方案阶段解决。
设备精度的兑现依赖环境。三坐标对温度敏感,车间现场温度波动超过每小时1℃时,测量结果的可重复性明显下降。铸件检测建议设在恒温室,或将设备置于有空调的检测间,被测件需在室内等温至少4小时。
对铸造企业,三坐标更多用于首件与模具验证,而不是全检。批量尺寸监控可以采用检具加影像测量,把三坐标留给复杂曲面与关键尺寸,设备利用率与投入产出更合理。
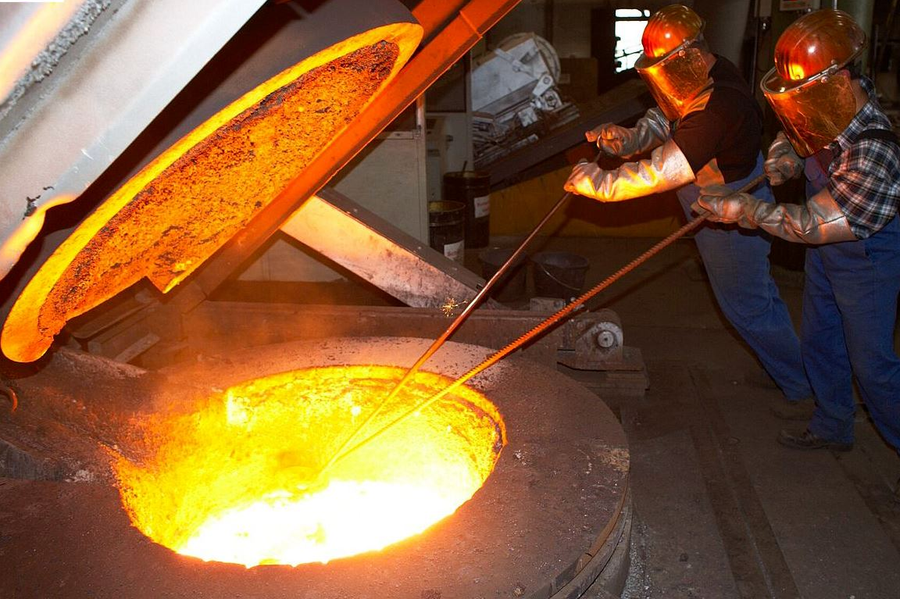 熔炼设备
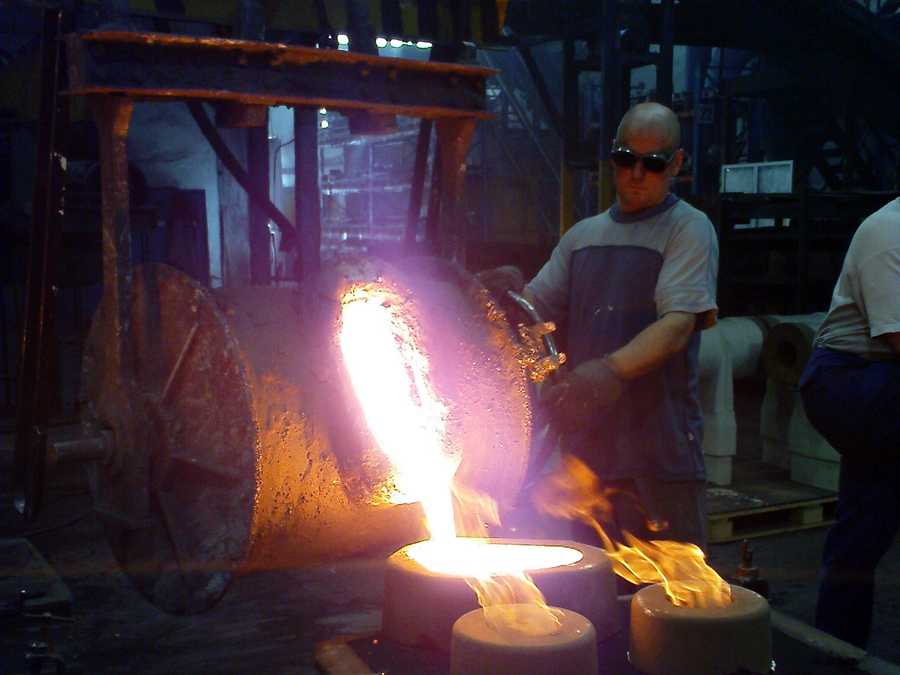 浇注设备
 造型设备