多触头静压造型,砂型硬度均匀,节拍30至40秒/型,适配汽车件、泵阀件等中小件大批量生产。
| 造型方式 | 多触头静压(气流预紧实 + 压实) |
| 砂箱尺寸 | 800×700 / 1000×800 / 1200×1000 mm |
| 生产率 | 90 - 120 型/小时 |
| 砂型高度 | 250 - 400 mm(可调) |
| 型砂紧实率 | 38% - 42% |
| 压实比压 | 0.8 - 1.2 MPa |
| 全线长度 | 约 60 - 90 m(含冷却段) |
| 控制 | 总线控制,含型砂参数在线监测与故障诊断 |
静压造型的优点是砂型硬度高且均匀,起模精度好,铸件尺寸一致性优于普通震压造型。多触头结构把压实力分散到砂型各个区域,避免局部欠压导致涨箱,这对薄壁件尤其重要。
一条线的产出能力由节拍决定,但节拍能否兑现取决于三个环节:混砂机的供砂能力、砂型的冷却时间、以及下芯与合箱的人工配置。常见误区是只按造型主机选型,投产后发现冷却段长度不足,砂型温度过高导致粘砂,被迫降速运行。
型砂控制是隐性门槛。紧实率、含水量、含泥量与有效膨润土含量四项指标需要在线监测,靠人工经验调整的工厂,往往在换季时出现批量缺陷。建议配置型砂性能在线检测与自动加水系统,把参数写进工艺卡而不是留在师傅手里。
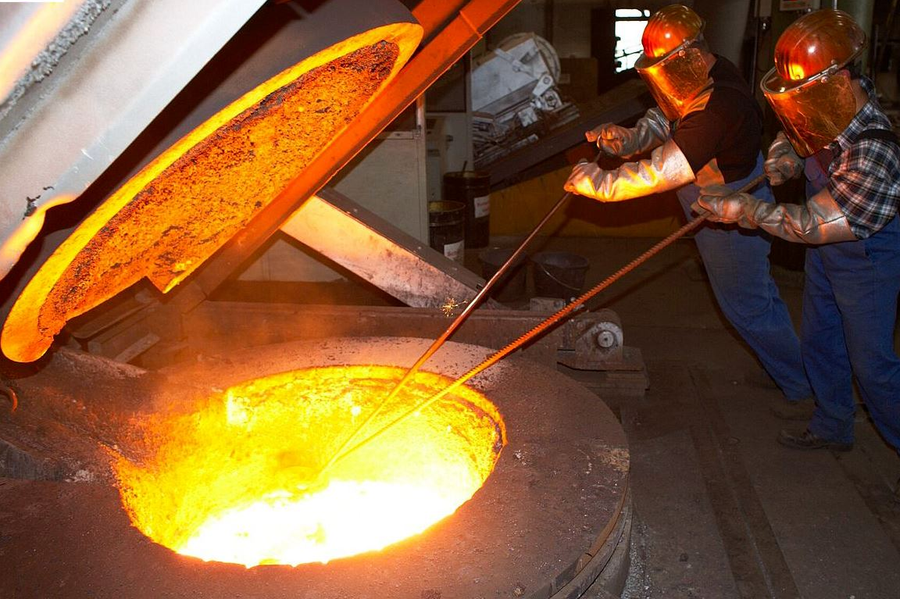 熔炼设备
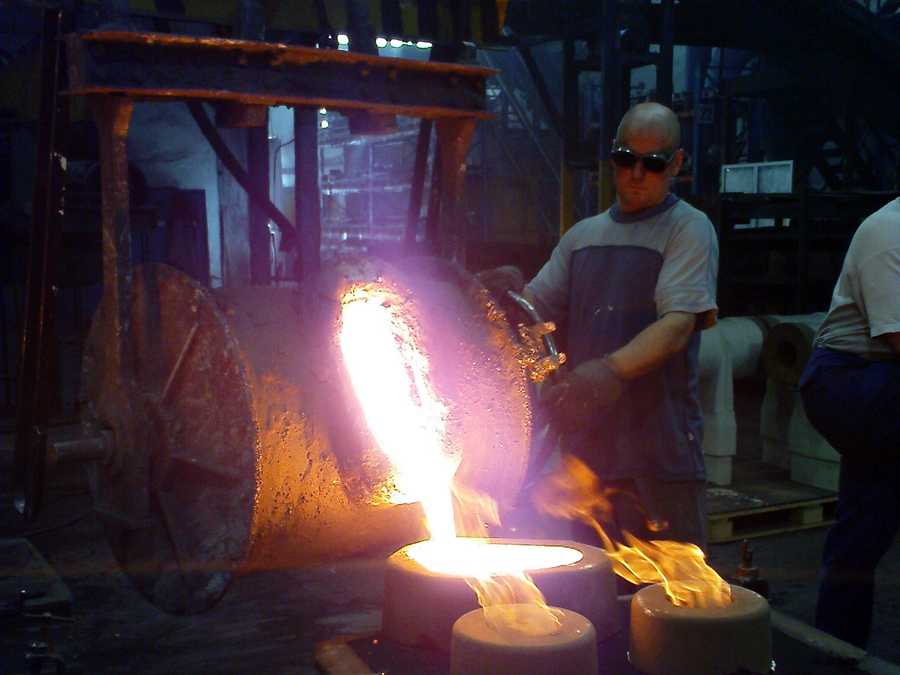 浇注设备
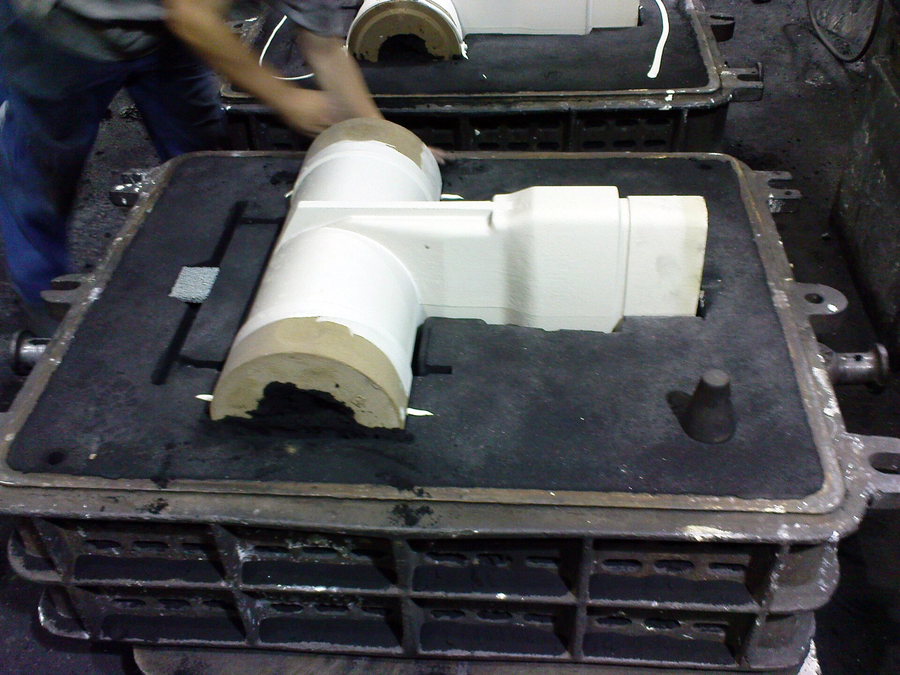 制芯设备