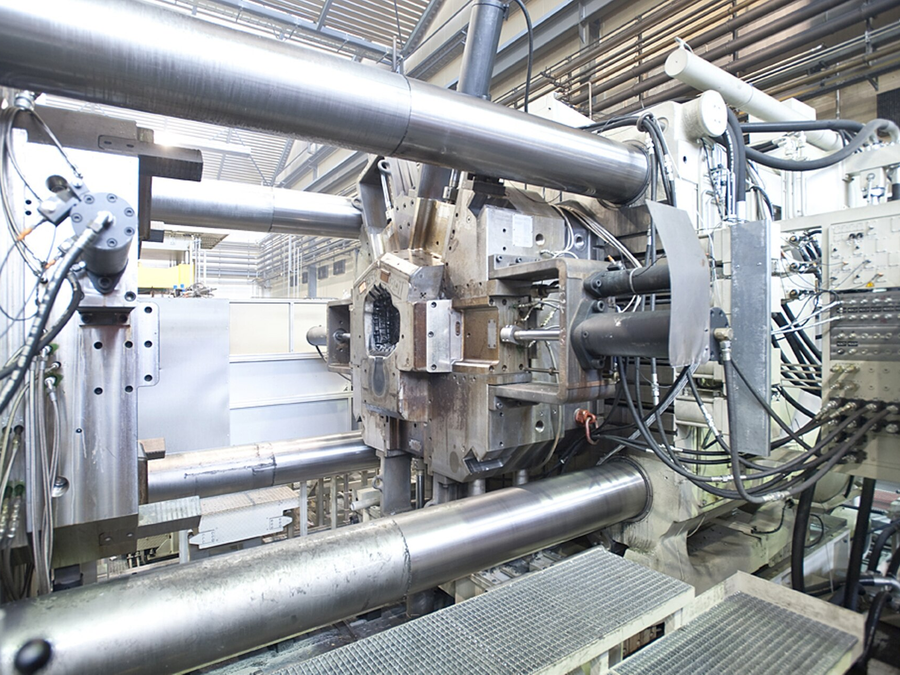
锁模力800至3500吨,压射系统配实时压射控制,适用于铝合金、镁合金结构件与壳体类压铸。
| 锁模力 | 800T / 1250T / 2000T / 3500T |
| 最大压射力 | 按机型 320 - 1,200 kN |
| 压射速度 | 空射 0.1 - 7 m/s,可分段设定 |
| 压射控制 | 实时压射控制(RTC),含曲线记录 |
| 哥林柱内距 | 620×620 至 1,200×1,200 mm |
| 模板尺寸 | 900×900 至 1,800×1,800 mm |
| 液压系统 | 伺服泵站,能耗较定量泵低约25% |
| 适配模具厚度 | 300 - 900 mm |
压铸的竞争力集中在两处:充型过程的控制精度与生产节拍。实时压射控制把压射过程分成慢压射、快压射、增压三段,每段的速度与位置可单独设定并记录曲线,出现卷气或冷隔时可以直接从曲线定位问题段。
锁模力选型不是越大越好。锁模力过剩会让模具受力过大、排气不畅,反而增加飞边与模具磨损;选型依据是投影面积×比压,再留10%至15%余量。投影面积计算要包含浇注系统与渣包,很多项目在这一步低估。
能耗方面,伺服泵站按需供油,空循环与保压阶段的能耗明显低于定量泵系统。对两班制生产的工厂,一年电费差额足以覆盖部分设备差价,选型时应要求厂家提供带载实测数据而不是样本参数。
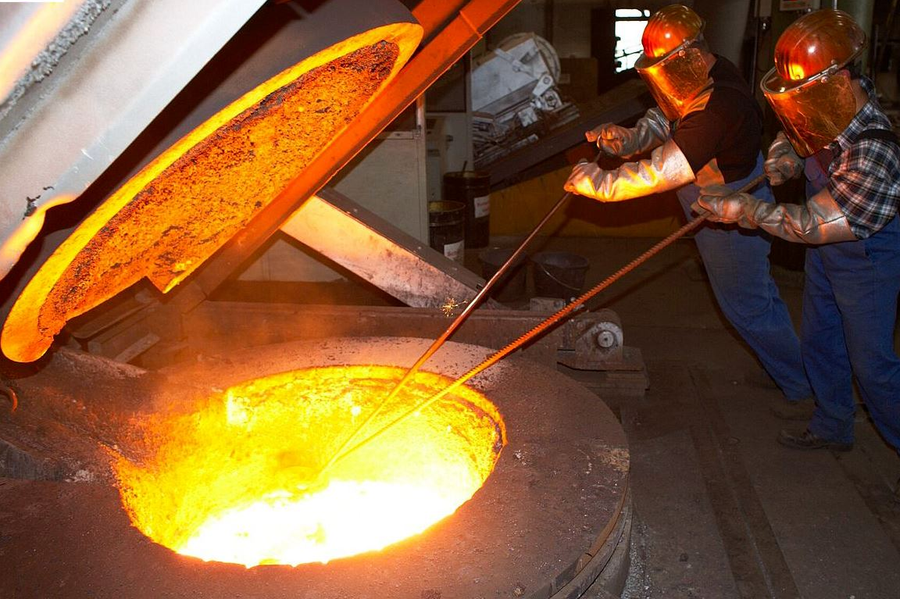 熔炼设备
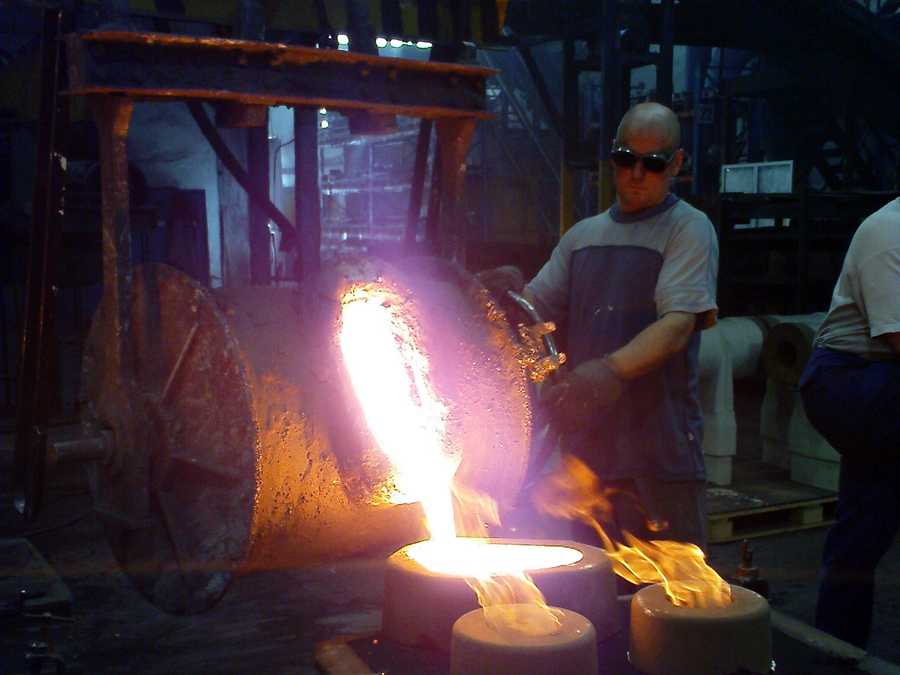 浇注设备
 造型设备